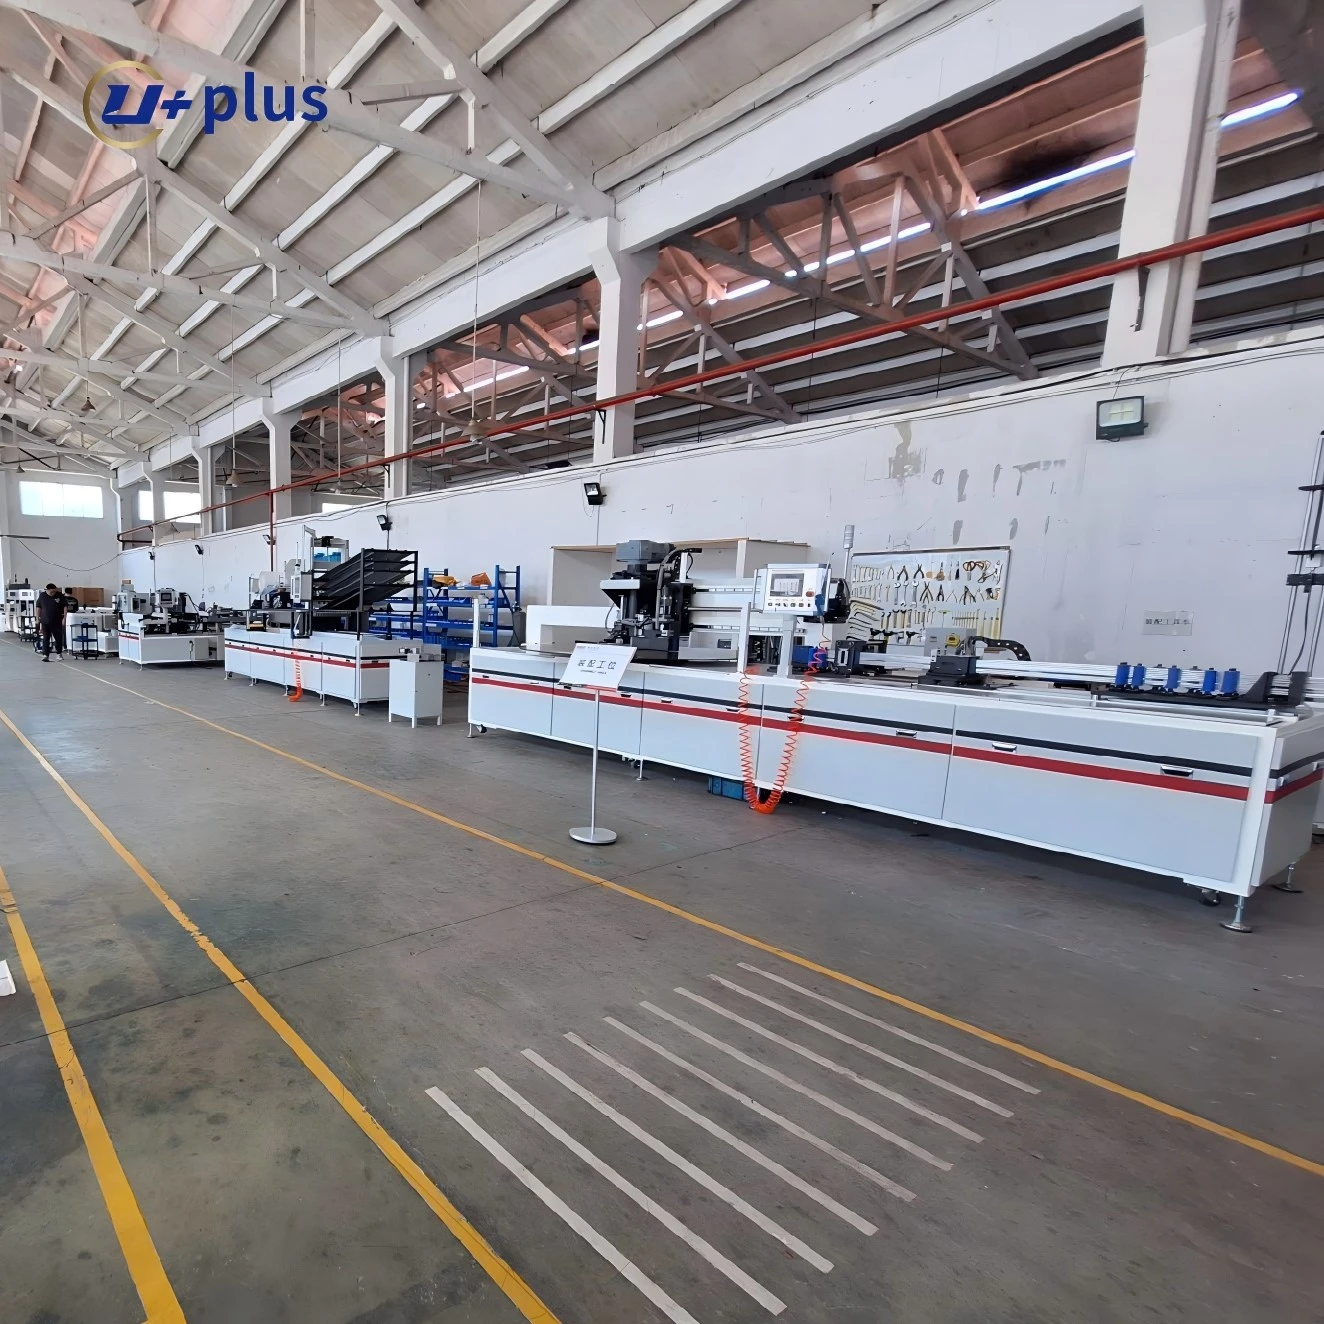
|
Ingen.
|
Detaljerede krav
|
Kritisk (særlig nøgle / Vigtig / Generelt)
|
|
1
|
180 graders bukkemaskine (1-ud-8):
1. Funktion: Dedikeret udstyr til bukning af lange U--formede aluminiumsrør til køleskabs direkte-indføringsfordampere. Maskinen anvender en berøringsskærm som betjenings- og indstillingsgrænseflade, PLC centraliseret kontrol og magnetventiler til at styre cylinderhandlinger og realiserer dermed samtidig bøjning af 8 aluminiumsrør. Udstyret er velegnet til at bukke Φ8 mm aluminiumsrør til lange U--former.
2. Sammensætning af denne station: maskinleje og bøjningshjul.
3. Machine bed: lineært design med en aluminiumsprofil vipperamme.
4. Bukkehjul: Fremstillet af præcisionsstøbt stål, drevet af en høj-motor kombineret med en snekke-gearreduktion for at realisere bøjning af 8 aluminiumsrør samtidigt.
|
Vigtig
|
|
2
|
Finstansemaskine (1-ud-6):
1. Funktion: Dedikeret finnestanseudstyr til køleskabsfordampere. Styres centralt af en FX2N serie PLC, med justerbar stansehastighed via frekvensomformer.
2. Vigtigste tekniske parametre:
1) Gældende råmateriale: spole af aluminiumsfolie, bredde 286–380 mm, tykkelse 0,12–0,2 mm;
2) Stansehastighed: 160–180 slag/min;
3) Udgangsmængde: 1-ud-6 finneform.
3. Produktkvalitet:
1) Finner skal være flade, med overordnet afblænding fri for grater og fordybningsmærker;
2) Flangehøjden på udstansede huller skal være konsistent; ingen revner, trinmærker eller rulle-over ved hulkanten og flangerod;
3) Kvalificeret andel af udstansede finner Større end eller lig med 99 %.
4. Leveringsomfang: en stansemaskine (inklusive 1-ud-6 finneform) og et uncoiler og feeder sæt.
1) Opbygning af stansemaskine: sammensat af ramme, drivmekanisme og kontrolsystem, centralt styret af FX2N-serien PLC, stansehastighed justerbar med inverter, og betjeningstrin udført i henhold til instruktionerne på berøringsskærmen. Maskinen har både manuel og automatisk tilstand (til vedligeholdelse, idriftsættelse og matricekalibrering). Alle bevægelser kan jogges. Fremføring af aluminiumsfolie er servo-styret, med servomotor, der driver fremføringsruller under PLC-styring; foderlængden indstilles via berøringsskærmen.
2) I automatisk tilstand vil et tryk på knappen "Auto Start" få udstyret til at køre automatisk i henhold til det forudindstillede program. Når den indstillede finnemængde er nået, stopper stansningen automatisk, akkumuleringsstativet bevæger sig bagud – roterer – bevæger sig fremad, og den næste cyklus starter.
Elektrisk kontrolsystem: bruger en programmerbar controller som det primære kontrolelement, modtager signaler fra forskellige sensorer og knapper og styrer kontaktorer og andre aktuatorer for at udføre tilsvarende handlinger med berøringsskærmbetjening.
3) Uncoiler og feeder bruges til at betale af aluminiumsfoliespolen. Spolestøtten er designet i henhold til spolekernestørrelsen leveret af Part A, drevet af motor med frekvensregulering.
|
Vigtig
|
|
3
|
Automatisk finnestabling og rørudvidelsesmaskine (i henhold til produkt):
1. Funktion: Dedikeret udstyr til stable- og rørindføringsprocessen for køleskabsfordamperfinner.
2. Hovedparametre:
- Gældende råmaterialer: finner (tykkelse 0,127-0,2 mm); aluminiumsrørs vægtykkelse 0,6-1 mm;
- Finnestablebordstørrelse: fire stationer, 5500 × 800 mm (L × B);
- Stablingshastighed: 10-20 m/min;
- Outputmængde: 2 sæt/cyklus;
- Afformningsmetode: cylinderudkast.
3. Maskinen består af stel, arbejdsbord, automatisk finnestablevogn, pneumatisk system og styresystem, centralt styret af en FX2N serie PLC.
4. Finnestableformstrimlen fastgøres på en højdejusterbar-formbase, med formen i toppositionen under stabling. Operatører placerer finnerne i den automatiske stableanordning, starter stablevognen, og finnerne glider under tyngdekraften gennem styreskakten, styret af stålstifter gennem stablehovedet ind i formspalterne én efter én. Automatisk stablingshastighed er højere end 90 % (manglende finner suppleres manuelt). Når stablingen er afsluttet, indsættes U--formede aluminiumsrør i finnehullerne. Med passende ekspanderende dornetråde og en trækvogn trækkes dornen gennem aluminiumsrørene for at udvide dem. Dornetrådene styres af flere bevægelige positioneringsplader. Efter ekspansion danner aluminiumsrørene og finnerne en korrekt interferenspasning for at fiksere begge sammen, hvilket fuldender rørekspansionsprocessen.
5. Tryk på afformningsknappen, løftecylindrene driver formen nedad, så den udvidede rørstrimmel frigøres fra finneformen til produktfjernelse.
6. Under rørindsættelse og udvidelse skifter stablevognen samtidig fødekanalen til en anden støbeformstation for den næste stablecyklus.
7. Elektrisk kontrolsystem:
- Bruger en programmerbar controller som det primære kontrolelement, modtager signaler fra forskellige sensorer og knapper og styrer kontaktorer og andre aktuatorer for at fuldføre handlingerne med berøringsskærmbetjening.
8. Den semi-automatiske finneindføringsmekanisme skal være stabil og pålidelig, uden manglende indføring, dobbeltindføring eller ribber, der springer ud.
9. Finnestableforme og finneforme skal være præcise og-slidbestandige, dannet af samlet samling for at sikre dimensionsnøjagtighed og ikke påvirke stablingskvaliteten.
10. Ved det manuelle assisterede rørindførings- og udvidelsesområde skal ergonomiske krav tages i betragtning, så man undgår overdreven operatørarbejdsbelastning eller unødvendige bevægelser.
11. Gummihjul, der bruges til kraftassistance, skal have høj friktionskraft, være holdbare og ikke let beskadiges.
12. Under bevægelse af den semi-automatiske ekspansionsmekanisme skal hver ekspanderende dorn være på linje med aluminiumsrøret, med en afvigelse på ikke over 10 mm for at sikre ekspansionskvaliteten.
13. Den automatiske afformningsmekanisme skal anvende synkron løft med flere-punkter, fler-kraft, uden blokering, ujævn løftning eller bøjning og deformation af finner.
|
-
|
|
4
|
Multi-hoved rørbøjningsmaskine (22 hoveder):
1. Denne bukkemaskine er et dedikeret udstyr til bukning af aluminiumsrør af køleskabstræk-udvidede finnefordampere. Den kan kontinuerligt bøje flere hoveder på dobbelte-rør eller tredobbelte-rørsamlinger med udvidede aluminiumsrør med en diameter på Φ8,45–Φ8,5 mm.
2. Aluminiumsrørets nominelle vægtykkelse: 0,6–1 mm (inklusive indvendige-tandrør).
3. Produktbehandlingsområde:
1) Bukkemaskinen designet og fremstillet af part B skal være egnet til rørlængdeområde: 240–600 mm (samlet kuvertstørrelse);
2) Bøjningsradius ved rørets midterlinje: R15 mm, med rækkeafstand 25 ± 0,02 mm;
3) Bukkemaskinen skal opfylde produktkravene for både 2-rørs- og 3-rørskonfigurationer samtidigt (fem riller skal forefindes på bukkehjulet).
4. Effektivitet:
1) Tiden for et frem- og tilbagegående bøjningsslag af den 22-hovede bukker designet og fremstillet af Part B skal være mindre end eller lig med 5 s;
2) Tiden for et komplet produkt med 22 bøjninger skal være mindre end eller lig med 55 s;
3) Hvert bøjehoved skal være udstyret med automatiske produktpositionerings- og fastspændingsmekanismer, uden behov for manuel positionering eller fastspænding, for at forbedre produktionseffektiviteten;
4) Hver bøjningshovedgruppe skal justeres med et håndhjul med positionslåseanordning. Justeringen skal være bekvem, stabil og pålidelig.
5. Produktkvalitet:
1) Det bøjede rørs form og dimensioner skal være i overensstemmelse med Part A's produkttegninger;
2) De bøjede rørs kuvertmål skal svare til tegningsmålene inden for ±1 mm. Enderne af hver række af bøjninger skal flugte med længdeafvigelse Δ Mindre end eller lig med 1 mm for begge sider af hver række;
3) Rør skal være lige uden mindre bøjninger, med rethedsfejl på ikke over 1 %;
4) R-området af aluminiumsrørbøjningen skal være en jævn og regelmæssig bue uden skrå vinkler, knæk eller anden unormal bøjning. Der må ikke være nogen tydelig konkavitet på ydersiden eller synlige rynker på indersiden. Deformationshastigheden af den bøjede sektion skal være mindre end eller lig med 10 %, med flad diameter større end eller lig med 7,65 mm og bulet diameter mindre end eller lig med 8,5 mm. (Deformationshastighedsberegning: forholdet mellem flad eller bulet diameter og den oprindelige cirkulære rørdiameter, dvs.. 100 − 100 × D_flat / D0 eller 100 × D_bulged / D0 − 100.)
5) Overfladen af bøjede aluminiumsrør skal være glat uden fordybninger, grater eller indre rynker;
6) Bøjningsbeståelsesrate Større end eller lig med 99 %.
|
Vigtig
|
|
5
|
Automatisk TIG-svejsemaskine til fordamperhus:
1. Dette udstyr bruges hovedsageligt til svejsning mellem fordamperlegeme og modtager (eller lige rør).
2. Sammensætning: Maskinen består af seng, hovedspindeldrivmekanisme, brænderstøtte og styreskinne, pneumatisk brænderfremføringsmekanisme, tailstock, brænderjusteringsenhed, berøringsskærmbetjeningsgrænseflade, lysbueafskærmende metalplade og TIG-svejsekontrolsystem.
3. Maskinseng: Designet med aluminiumsprofiler og svejset kassestruktur. Samlet længde ca. . 1600 mm, bredde ca. . 1000 mm, højde ca. . 1800 mm. Den frie rotationsradius i maskinens centrum er 800 mm, og modtagerens rotationsradius ved halen er 300 mm. Udseendet er pænt og attraktivt.
4. Hoveddrevboks: Boks-svejset struktur monteret på sengen. Hovedspindelen drives af en servomotor, som ikke påvirkes af harmonisk svejseinterferens under højfrekvent TIG-buetænding, hvilket sikrer en meget jævn rotation. Motoren har tilstrækkelig kraft og drejningsmoment, og spindelhastigheden kan justeres trinløst. Maskinen er udstyret med en dedikeret kobberjording og strømoverførselsstruktur for at beskytte de roterende lejer.
5. Pneumatisk brændertilførselsmekanisme: Vedtager pneumatiske aktuatorer med pålidelig struktur og hurtig reaktion. Under svejsning bevæger brænderen sig automatisk ned til svejsepositionen; efter færdiggørelsen vender brænderen automatisk tilbage til sin udgangsposition.
6. Brænderstøtte og finjusteringsmekanisme: Støttesøjlen er fastgjort på maskinrammen, og brænderen kan justeres i tre dimensioner (op/ned, venstre/højre, for/bag) via brænderjusteringen. Finjusteringsområdet i venstre/højre og for-/bagside er ikke mindre end 50 mm, og finjusteringsområdet i lodret retning er ikke mindre end 50 mm. Mekanismen anvender en svalehaleglider med låsefunktion for at sikre, at positionen forbliver uændret under gentagne bevægelser. Sammenlignet med andre metoder til justering af brænderen tillader denne tre-dimensionelle justering, at brænderen kan flyttes og roteres i flere retninger for at nå den optimale svejseposition og opnå den bedste svejsekvalitet. Brænderstøttepositionen på bjælken kan justeres manuelt langs aksen for at svejse emner af forskellige størrelser.
7. Elektrisk kontrolsystem: Hele maskinen styres af en PLC programmerbar controller, der realiserer automatisk brænderpositionering, automatisk svejsning og automatisk retur osv. Maskinen kan simulere procesparametre og justere svejseparametre.
|
-
|
|
6
|
Modstandssvejsemaskine:
1. Modstandssvejsemaskinen bruges til svejsning mellem fordamperlegemet og lige rør. Det komplette sæt består hovedsageligt af svejsearmaturer, modstandssvejsekontrolsystem og transformer.
2. Svejsemetode: modstandssvejsning.
3. Emnemateriale: kobber–aluminium.
4. Krav til emner, der skal svejses: fri for store mængder olie, rust og andre forurenende stoffer; arbejdsemnernes konsistens skal opfylde kravene til automatisk svejsning.
5. Maskinen anvender en tilstand, hvor emnet forbliver stationært, mens svejsematricerne bevæger sig.
6. Under svejsningen placeres emnet på svejsematricerne, og der trykkes på fodkontakten. Den lodrette cylinder fastspænder automatisk emnet, og den vandrette cylinder skubber automatisk aluminiumsrøret ind i fordamperen, hvilket fuldender hele modstandssvejseprocessen. Efter svejsning fjerner operatøren emnet, og den næste cyklus begynder.
|
-
|
|
7
|
Rørende skæremaskine:
1. Rørendeskæremaskinen er dedikeret udstyr til afskæring og fjernelse af skrot af aluminiumsrør i enden af direkte-indføringsfordampere. Det komplette sæt består hovedsageligt af en justeringsmekanisme, skærematrice, skrotopsamlingsboks og pneumatisk kontrolsystem.
2. Emnets materiale og størrelse: Φ8 aluminiumsrør (almindeligt rør eller indre-tandrør).
3. Maskinsengen har et aluminiumsprofilkassedesign, hvor bordet er bearbejdet som en integreret overflade.
4. Skærematrice: drevet af en stor-cylinder med fire-søjlestyringsstruktur, der giver hurtig og pålidelig respons. Skærematricen er bratkølet og hærdet.
|
Vigtig
|
|
8
|
Sideplademonteringsmaskine:
1. Dette udstyr bruges hovedsageligt som en automatisk monteringsmaskine til sideplader og fordamperlegeme af fordampere af finnetypen. Maskinen består hovedsageligt af seng, nylonform og pneumatisk pressemekanisme. Den er velegnet til automatisk samling af fordampere med 50 mm finner.
2. Maskinseng: Sengen er samlet af aluminiumsprofiler og metalplade, med totallængde 1000 mm, bredde 1000 mm og højde 1600 mm.
3. Nylonform: Fremstillet af PP nylonplader ved præcisionsbearbejdning i henhold til aluminiumsrørbøjningsdimensioner.
4. Pneumatisk pressemekanisme: Drevet af en stor-boringscylinder og styret af lineære styreskinner, hvilket sikrer høj samlingsnøjagtighed.
|
-
|
|
9
|
Albue bøjemaskine:
1. Dette udstyr bruges til at bøje aluminiumsrør ved fordamperens hale. Det komplette sæt består hovedsageligt af seng og bukkehjul.
2. Bordstørrelse: ca. 1000 × 600 mm.
3. Rørdiameter: Φ8 aluminiumsrør (almindeligt rør eller indre-tandrør).
4. Sengen vedtager et aluminiumslegeringsprofilboksdesign. Bordet bruger et fleksibelt design med en række gevindhuller for at opfylde bøjningskravene for fordampere med forskellige størrelser og former.
5. Forskellige modeller af albuebøjningsmaskiner skal udformes efter forskellige produkter og rørformer. Maskiner er ikke udskiftelige og tilhører dedikeret special-udstyr.
6. Aluminiumsrør bøjes af cylindre, der driver en tandstang-og-tandstangsmekanisme.
7. Velegnet til aluminiumsrør med 3–4 bøjninger.
|
-
|
|
10
|
Vandlækagetesttank:
1. Vandlækagetesttanken er en dedikeret maskine udviklet af vores virksomhed til tæthedstest af skrå-indføringsfordampere. Maskinen har et attraktivt udseende, er nem at betjene og tilbyder høj arbejdseffektivitet, velegnet til masseproduktion. Det komplette sæt består hovedsageligt af rustfrit stål vandtank, rørfittings, trykkontrolsystem og elektrisk kontrolsystem.
2. Tankstørrelse (L × B × D): 1200 × 600 × 250 mm.
3. Prøvetryk: 3,0 MPa.
4. Under drift spændes armaturet manuelt på fordamperrørets ender, og startknappen trykkes ned. Udstyret oplader automatisk luft til testtrykket. Hvis der ikke registreres en lækage inden for en specificeret tid, viser udstyret "OK", og et grønt lys tændes. Operatøren fjerner derefter emnet og fiksturen. Hvis der opdages en lækage, viser udstyret "NG", et rødt lys tændes og en alarm lyder.
5. Maskinsengen vedtager et aluminiumsprofilboksdesign, og vandtanken er lavet af rustfrit stål. Maskinens samlede længde er ca. . 1600 mm, bredde ca. . 2000 mm, højde ca. . 2000 mm, med et pænt og attraktivt udseende.
6. Systemet bruger en digital tryksensor forbundet med PLC til at realisere automatisk lækagedetektion.
|
-
|
|
11
|
Pneumatisk system:
1. Det pneumatiske system vedtager centraliseret luftfordeling. En tørretumbler og et filter er installeret ved hovedluftindtaget for at sikre ren og tør trykluft.
2. Systemet består af FRL-enhed, magnetventiler, vakuumkomponenter og rørledninger.
3. Layout af luft-, vand- og elektriske rørledninger skal være i overensstemmelse med standarder for nyt udstyr. Ingen luftlækage er tilladt ved nogen tilslutning.
|
Vigtig
|
|
12
|
Elektrisk kontrolsystem:
1. PLC'en skal være udstyret med en indbygget- Ethernet-port for at muliggøre problemfri SLMP-kommunikation med MES-systemet eller værtscomputeren i fremtiden.
2. Servomotorer skal anvende systemer af absolut -type med indbyggede-nulpunkter, høj repeterbarhed og intet referencetab efter strøm-afbrydelse, så homing er ikke påkrævet ved opstart-, hvilket forbedrer effektiviteten.
3. Servoer skal understøtte Ethernet-kommunikation med enkel ledningsføring, nem opstart-, bekvem fejldiagnose og høj systemfleksibilitet.
4. Berøringsskærmen skal have 20-100 opskriftsgrupper indbygget, hvilket tillader et-tryk af produktparametre for at realisere SMED hurtig omstilling.
5. Berøringsskærmen skal omfatte visuelle alarmsider og I/O-overvågning for at vejlede fejlfinding.
6. Berøringsskærmen skal omfatte TPM-sider, grundlæggende OEE-dataindsamling og -visning samt vedligeholdelsespåmindelser.
7. Magnetventiler skal installeres centralt på en ventilø i det pneumatiske kabinet, med tydelig identifikation, høj sikkerhed og bekvem vedligeholdelse. Alle elektriske ledninger og luftslanger skal være kendetegnet ved forskellige farver til visuel styring.
8. Sikkerhedsbeskyttelsesniveauet skal være højt. Hardwareforanstaltninger plus indbyggede-POKA-YOKE-fejl-korrekturfunktioner i programmet skal anvendes.
9. Udstyrets udseende skal forfines. Kontrolpaneler skal bruge tilpassede kabinetter af aluminiumslegering. Senge og metalpladedele skal være industrielt designet og pulverlakeret.
10. Hele linjelayoutet skal vedtage et cellelinjearrangement for at reducere håndteringsaffald og WIP.
|
Vigtig
|
|
13
|
Sikkerhedsanordninger:
1. Sikkerhedsmærker:
- Alle bevægelige dele skal males med gul advarselsfarve.
- Advarselsetiketter skal placeres på farlige steder.
- Elskabe og samledåser skal være forsynet med elektriske faresedler.
- Autoværn skal installeres i overensstemmelse med Part A's krav, i overensstemmelse med Part A's standarder.
2. Elektrisk sikkerhedsbeskyttelse:
- Nødstopknapper skal forefindes ved operatørens aktivitetsområder.
- Sikkerhedsrækværk og elektriske alarmer skal tilføjes ved læsse- og aflæsningsområder.
|
Vigtig
|